Merhaba metal işleme tutkunları! Metal işleme endüstrisindeki bir tedarikçi olarak, kaynak sırasında metalin bükülmesiyle baş etmenin ne kadar sinir bozucu olabileceğini ilk elden biliyorum. Bu sadece baş ağrısı olmakla kalmaz, aynı zamanda zaman, malzeme ve para açısından da önemli kayıplara yol açabilir. Bu blogda, bu alanda uzun yıllara dayanan tecrübelerime dayanarak, kaynak sırasında metalin bükülmesinin nasıl önleneceğine dair bazı ipuçları ve püf noktaları paylaşacağım.
Metal Çarpılmayı Anlamak
Önleme yöntemlerine dalmadan önce, öncelikle kaynak sırasında metalin eğrilmesine neyin sebep olduğunu anlayalım. Metale kaynak yaptığınızda, kaynak işleminden kaynaklanan ısı metalin genleşmesine neden olur. Metal soğudukça büzülür. Genişleme ve daralma metal parça boyunca eşit değilse, bu durum eğrilmeye neden olabilir. Bu eşit olmayan genişleme ve daralma, metal türü, kaynak tekniği, kaynak hızı ve ısı girdisi gibi çeşitli faktörlerden kaynaklanabilir.
Doğru Metali Seçmek
Seçtiğiniz metal türü, kaynak sırasında bükülme olasılığı üzerinde önemli bir etkiye sahip olabilir. Bazı metaller termal özelliklerinden dolayı diğerlerine göre bükülmeye daha yatkındır. Örneğin, alüminyum ve bakır gibi yüksek termal genleşme katsayısına sahip metallerin, çelik gibi düşük termal genleşme katsayısına sahip metallerle karşılaştırıldığında kaynak sırasında bükülme olasılığı daha yüksektir.
Kaynak projeniz için metal seçerken kullanacağınız uygulamayı ve kaynak işlemini göz önünde bulundurun. Eğilmenin kritik bir sorun olduğu bir proje üzerinde çalışıyorsanız, düşük termal genleşme katsayısına sahip bir metal seçin. Ayrıca metalin temiz olduğundan ve herhangi bir kirletici madde içermediğinden emin olun; çünkü bunlar aynı zamanda kaynak işlemini etkileyebilir ve bükülme riskini artırabilir.
Metalin Ön Isıtması
Kaynak yapmadan önce metalin ön ısıtılması eğrilme riskinin azaltılmasına yardımcı olabilir. Metali önceden ısıtarak kaynak yapılan alan ile çevredeki metal arasındaki sıcaklık farkını en aza indirebilir, bu da kaynak işlemi sırasında genleşme ve büzülmeden kaynaklanan stresin azaltılmasına yardımcı olur.
Ön ısıtma sıcaklığı ve süresi metalin türüne ve kalınlığına bağlı olacaktır. Genel bir kural olarak, daha kalın metaller daha yüksek ön ısıtma sıcaklıklarına ve daha uzun ön ısıtma sürelerine ihtiyaç duyar. Metali önceden ısıtmak için bir meşale veya ön ısıtma fırını kullanabilirsiniz. Eğilmeye de yol açabilecek sıcak noktalar oluşmasını önlemek için metali eşit şekilde önceden ısıttığınızdan emin olun.
Doğru Kaynak Tekniğinin Kullanımı
Seçtiğiniz kaynak tekniği de metalin eğrilmesini önlemede çok önemli bir rol oynayabilir. Her birinin kendine göre avantajları ve dezavantajları olan çeşitli kaynak teknikleri mevcuttur. TIG (Tungsten İnert Gaz) kaynağı gibi bazı tekniklerin, MIG (Metal İnert Gaz) kaynağı gibi diğer tekniklere kıyasla daha az ısı ürettiği ve daha az distorsiyon sağladığı bilinmektedir.
Bir kaynak tekniği seçerken metalin tipi ve kalınlığının yanı sıra istenen kaynak kalitesini de göz önünde bulundurun. İnce bir metal parçası üzerinde çalışıyorsanız, TIG kaynağı gibi düşük ısılı bir kaynak tekniği, bükülme riskini en aza indirmek için daha iyi bir seçim olabilir. Öte yandan, kalın bir metal parçası üzerinde çalışıyorsanız MIG kaynağı gibi yüksek ısılı kaynak tekniği daha uygun olabilir ancak bükülmeyi önlemek için ekstra önlemler almanız gerekecektir.
Isı Girişinin Kontrol Edilmesi
Kaynak sırasında ısı girişinin kontrol edilmesi, metalin bükülmesini önlemek için çok önemlidir. Isı girişi kaynak akımı, voltaj ve hız gibi çeşitli faktörler tarafından belirlenir. Yüksek ısı girdisi, metalin daha hızlı genleşip büzülmesine neden olarak eğrilme riskini artırabilir.
Isı girdisini kontrol etmek için kaynak parametrelerini metalin türüne ve kalınlığına göre ayarlayabilirsiniz. Örneğin ince bir metal parçasını kaynaklıyorsanız, ısı girdisini azaltmak için daha düşük bir kaynak akımı ve daha yüksek bir kaynak hızı kullanmanız gerekebilir. Tersine, eğer kalın bir metal parçasını kaynaklıyorsanız, uygun nüfuziyet sağlamak için daha yüksek bir kaynak akımı ve daha düşük bir kaynak hızı kullanmanız gerekebilir.

Jig ve Fikstürlerin Kullanımı
Mastarlar ve fikstürler, kaynak sırasında metalin yerinde tutulmasına yardımcı olan, hareket etmesini ve bükülmesini önleyen aletlerdir. Ayrıca ısının metal parça boyunca eşit şekilde dağıtılmasına yardımcı olarak eşit olmayan genleşme ve büzülme riskini azaltırlar.
Mastar ve fikstürleri kullanırken, bunların kaynak projenizin özel gereksinimlerine uyacak şekilde uygun şekilde tasarlandığından ve üretildiğinden emin olun. Herhangi bir hasara veya bozulmaya neden olmadan metali güvenli bir şekilde yerinde tutabilmelidirler. Ek olarak, etkinliklerini sağlamak için aparatları ve fikstürleri düzenli olarak temizlediğinizden ve bakımını yaptığınızdan emin olun.
Kaynak Sonrası Isıl İşlem
Kaynak sonrası ısıl işlem, kaynaklı metaldeki gerilimi hafifletmeye ve eğrilme riskini azaltmaya yardımcı olabilir. Tavlama, normalleştirme ve temperleme dahil olmak üzere çeşitli kaynak sonrası ısıl işlem türleri vardır. Seçtiğiniz ısıl işlem türü, metalin türüne ve kaynak projenizin özel gereksinimlerine bağlı olacaktır.
Tavlama, kaynaklı metalin belirli bir sıcaklığa kadar ısıtılmasını ve ardından stresi azaltmak ve metalin sünekliğini arttırmak için yavaşça soğutulmasını içerir. Normalleştirme, kaynaklı metalin daha yüksek bir sıcaklığa ısıtılmasını ve daha sonra tane yapısını iyileştirmek ve metalin mekanik özelliklerini iyileştirmek için havada soğutulmasını içerir. Temperleme, kaynaklı metalin daha düşük bir sıcaklığa ısıtılmasını ve ardından metalin sertliğini ve kırılganlığını azaltmak için soğutulmasını içerir.
Doğru Araçları Kullanmak
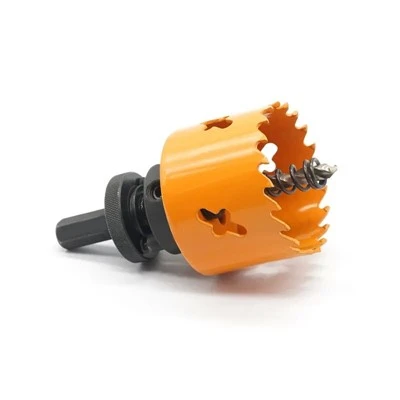
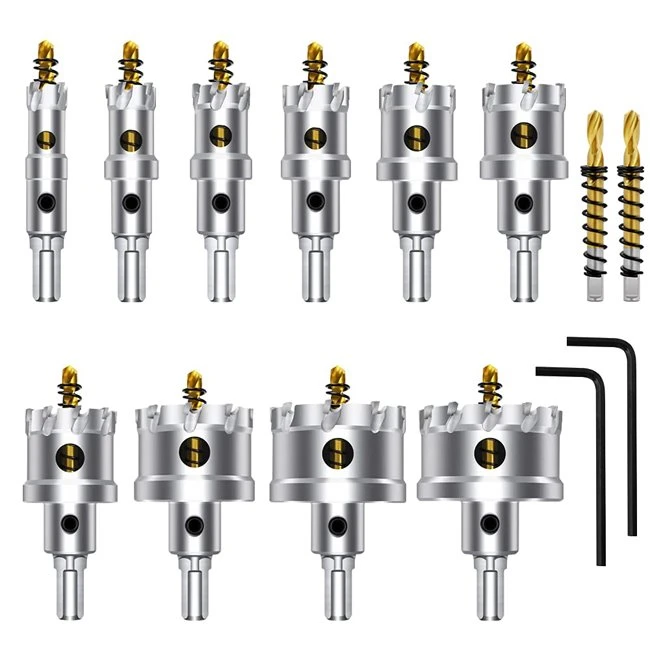
Doğru aletlerin kullanılması kaynak sırasında metalin bükülmesinin önlenmesine de yardımcı olabilir. Örneğin, yüksek kaliteli bir araç kullanmakSıcak Satış TCT Delik Testeremetalde temiz ve doğru delikler açmanıza yardımcı olarak ek kaynak ihtiyacını azaltır ve çarpılma riskini en aza indirir. Benzer şekilde, bir kullanarakÇİN Araçlar TCT Delik Testereveya birBi-metal Delik Testereayrıca metal işleme projeleriniz için ihtiyaç duyduğunuz hassasiyeti ve dayanıklılığı da sağlayabilir.
Çözüm
Kaynak sırasında metalin bükülmesinin önlenmesi, doğru planlamanın, doğru malzemelerin, doğru kaynak tekniklerinin ve doğru aletlerin birleşimini gerektirir. Bu blogda özetlenen ipuçlarını ve püf noktalarını takip ederek eğrilme riskini en aza indirebilir ve kaynak projelerinizin başarısını garantileyebilirsiniz.
Metal işleme hakkında daha fazla bilgi edinmek istiyorsanız veya yüksek kaliteli metal işleme aletleri ve malzemeleri arıyorsanız benimle iletişime geçmekten çekinmeyin. Tüm metal işleme ihtiyaçlarınızda size yardımcı olmak ve size en iyi ürünleri en iyi fiyatlarla sunmak için buradayım. Metal işleme projelerinizi bir sonraki aşamaya taşımak için birlikte çalışalım!
Referanslar
- AWS Kaynak El Kitabı, Cilt 1: Kaynak Bilimi ve Teknolojisi, American Welding Society
- Kaynak Metalurjisi, John C. Lippold ve David L. Kotecki, Wiley
- Metal İmalat Teknolojisi, Robert H. Todd, Delmar Cengage Learning