Metal kesme endüstrisinde bir tedarikçi olarak, çeşitli metal kesme yöntemlerine ve benzersiz özelliklerine ilk elden tanık oldum. Genellikle gözden kaçan ancak çalışma ortamını ve operatörü iyi etkileyen önemli bir özellik, bu yöntemlerle ilişkili gürültü seviyesidir. Bu blogda, metal kesme ihtiyaçlarınız için doğru yaklaşımı seçerken bilinçli kararlar vermenize yardımcı olacak farklı metal kesme yöntemlerinin gürültü seviyelerini keşfedeceğim.
1. Aşındırıcı kesim
Aşındırıcı kesim, metali kesmek için aşındırıcı bir tekerlek kullanan popüler bir yöntemdir. Bu işlem, metali taşıyan tekerleğin yüksek hızlı dönüşünü içerir. Aşındırıcı kesim sırasında üretilen gürültü oldukça önemlidir.
Gürültü seviyeleri tipik olarak 90 ila 110 desibel (DB) arasında değişir. Bu seviyelerde, bir motosikletin veya bir güç matkabının gürültüsü ile karşılaştırılabilir. Yüksek perdeli çığlık atma sesi, esas olarak aşındırıcı tekerlek ve metal yüzey arasındaki sürtünmeden kaynaklanmaktadır. Sürekli öğütme eylemi, operatörler için zaman içinde çok yorucu olabilecek sabit bir gürültü akışı oluşturur.
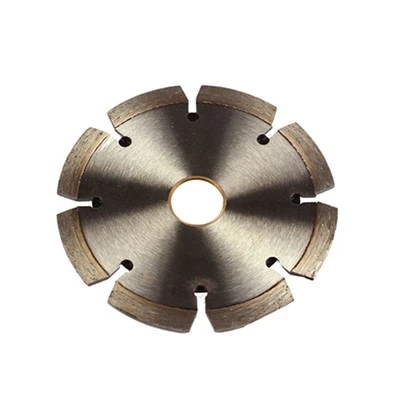
Yüksek gürültünün nedenlerinden biri, aşındırıcı tekerleğin tasarımıdır. Tekerlek yüzeyindeki küçük aşındırıcı parçacıklar metal ile kaotik bir şekilde etkileşime girerek yüksek gürültüye dönüşen titreşimler üretir. Ayrıca, tekerleğin yüksek dönme hızı gürültüyü daha da artırır. Aşındırıcı kesimi düşünüyorsanız, operatörleriniz için uygun işitme korumasına yatırım yapmak önemlidir. SunuyoruzMetal kesme için bıçakBu bazen aşındırıcı kesime alternatif olarak kullanılabilir, potansiyel olarak gürültü seviyelerini azaltır.
2. Plazma kesimi
Plazma kesimi, metali eritmek ve kesmek için yüksek hızda iyonize gaz (plazma) kullanan bir işlemdir. Plazma kesimiyle ilişkili gürültü seviyeleri de nispeten yüksektir.
Ortalama olarak, plazma kesimi 85 ila 105 dB aralığında gürültü üretir. Gürültü öncelikle yüksek basınç plazma jeti ve süreçte yer alan elektrik arkından kaynaklanır. Plazma jeti, metalden üflenirken yüksek bir tıslama sesi yaratırken, elektrik arkası karışıma keskin, çatırtı bir gürültü ekler.
Plazma kesicinin güç ayarları gürültü seviyesini önemli ölçüde etkileyebilir. Daha yüksek güç ayarları genellikle daha yüksek gürültüye neden olur, çünkü daha yoğun bir plazma jeti üretirler. Ek olarak, kesilen metal türünün de bir etkisi olabilir. Daha kalın ve daha sert metaller daha fazla güç gerektirebilir, bu da gürültüye daha fazla yol açar. Gürültüyü azaltmak için, bazı modern plazma kesicileri gürültü ile tasarlanmıştır - daha iyi yalıtım ve susturucular gibi özellikleri azaltır. Bununla birlikte, çalışma alanında uygun havalandırma ve işitme korumasına sahip olmak hala önemlidir.
3. Lazer kesimi
Lazer kesimi, metali eritmek veya buharlaştırmak için yüksek güçlü bir lazer ışını kullanan hassas ve verimli bir metal kesme yöntemidir. Gürültü açısından, lazer kesimi önceki iki yönteme kıyasla nispeten sessizdir.
Lazer kesiminin gürültü seviyeleri tipik olarak 70 ila 85 dB arasında değişir. Bu, yoğun bir ofiste normal bir konuşmanın gürültü seviyesine benzer. Daha düşük gürültünün nedeni, lazer ışınının kesme aracı ile metal arasında fiziksel temasa ihtiyaç duymadan kesme işlerinin çoğunu yapmasıdır. Aşırı gürültü yaratan büyük dönen parça veya yüksek basınçlı jetler yoktur.
Bununla birlikte, soğutma fanları ve egzoz sistemleri gibi bir lazer kesme sistemindeki yardımcı ekipman, genel gürültüye katkıda bulunabilir. Bu bileşenler uygun şekilde korunmazsa veya düşük kalitediyse, beklenenden daha fazla gürültü üretebilirler. Bir lazer kesme sistemi seçerken, sadece lazer kesicinin kendisi değil, tüm kurulumun gürültü seviyelerini dikkate almak önemlidir. Biz de varMetal yüksek kalitesini kesmek için bıçak bıçağıBelirli uygulamalar için lazer kesimi ile birlikte kullanılabilecek seçenekler.
4. Su jeti kesimi
Waterjet kesme, metali kesmek için aşındırıcı parçacıklar ile karıştırılmış yüksek basınçlı bir su akışı kullanan termal kesme yöntemidir. Bu yöntem nispeten düşük gürültü seviyeleriyle bilinir.
Su jeti kesimi sırasında üretilen gürültü genellikle 65 ila 80 dB arasında değişir. Ana gürültü kaynağı, yüksek basınçlı su pompası ve su jetinin metal yüzey üzerindeki etkisidir. Ses, diğer kesme yöntemlerinin keskin, yüksek perdeli seslerine kıyasla daha sıkıcı, sürekli bir thud.
WaterJet kesiminin gürültü açısından avantajı, yüksek hızlı dönen parçalar veya elektrik arkası içermemesidir. WaterJet, daha az titreşim ve gürültü ile sonuçlanan pürüzsüz ve kontrollü bir akarsudur. Bununla birlikte, gürültü seviyelerini kontrol altında tutmak için su jet sisteminin uygun şekilde korunması gerekir. Sızan su veya yıpranmış bileşenler gürültüyü artırabilir.
5. Bant testeresi kesimi
Bant testere kesimi, metali kesmek için sürekli bir dişli metal bandı kullanır. Bant testeresi kesiminin gürültü seviyeleri, bant testeresi türü, bıçağın hızı ve kesilen malzeme gibi çeşitli faktörlere bağlıdır.
Genel olarak, bant testeresi kesme 80 ila 95 dB aralığında gürültü üretir. Gürültü esas olarak bant tester bıçağı ve metal arasındaki temas ve bıçağın tekerleklerin etrafındaki hareketinden kaynaklanmaktadır. Keskin bir bıçağa sahip iyi korunmuş bir bant testeresi, yıpranmış veya yanlış hizalanmış birine kıyasla daha az gürültü üretecektir.

Bıçak türü ayrıca gürültü seviyesinde rol oynar. Örneğin, daha yüksek diş sayısına sahip bir bıçak daha az gürültü üretebilir, çünkü daha küçük, daha hassas kesimler yapar. Bir bant testeresi kullanırken, gürültüyü en aza indirmek ve temiz bir kesim sağlamak için kesme hızını ve besleme hızını düzgün ayarlamak önemlidir.
Gürültünün işyeri üzerindeki etkisi
Metal kesme işyerinde aşırı gürültünün birkaç olumsuz etkisi olabilir. Bir operatörün bakış açısından, yüksek seviyeli gürültüye uzun süreli maruz kalma işitme kaybına, strese ve yorgunluğa yol açabilir. Ayrıca işçiler arasındaki iletişimi de etkileyebilir ve kaza riskini artırabilir.
İş açısından bakıldığında, yüksek gürültü seviyeleri gürültüye ek yatırımlar gerektirebilir - ekipman azaltma ve işitme koruması. Ayrıca, işyerini potansiyel çalışanlar için daha az çekici hale getirebilir. Bu nedenle, mümkün olduğunca daha düşük gürültü seviyelerine sahip kesme yöntemlerini seçmek hem operatörlerin hem de işletmenin yararınadır.
Gürültüye dayalı doğru kesme yöntemini seçmek
Metal kesme yöntemi seçerken, gürültü dikkate alınması gereken önemli faktörlerden biri olmalıdır. Gürültü azaltma en büyük öncelikse, su jeti kesme ve lazer kesimi mükemmel seçeneklerdir. Yüksek kaliteli kesintiler sağlarken nispeten düşük gürültü seviyeleri sunarlar.
Bununla birlikte, kalın veya sert metalleri hızlı bir şekilde kesmeniz gerekiyorsa, daha yüksek gürültü seviyelerine rağmen plazma kesimi veya aşındırıcı kesim daha uygun olabilir. Bu gibi durumlarda, çalışma alanında ses emici malzemeleri kullanmak ve operatörler için yeterli işitme koruması sağlamak gibi uygun gürültü - kontrol önlemlerinin uygulanması çok önemlidir.
Tedarik için İletişim
Metal kesme araçları için pazardaysanız veya özel ihtiyaçlarınız için en iyi kesme yöntemlerini tartışmak istiyorsanız, ulaşmanızı öneririm. Çok çeşitli ürünlerimiz var,Metal kesme için bıçakVeMetal yüksek kalitesini kesmek için bıçak bıçağı, gereksinimlerinizi karşılayabilir. Uzman ekibimiz, doğru seçimleri yapmanıza ve sorunsuz bir tedarik süreci sağlamanıza yardımcı olmaya hazırdır.
Referanslar
- ASME (Amerikan Makine Mühendisleri Derneği). "Metal kesme işlemleri için standartlar."
- OSHA (İş Sağlığı ve Sağlık İdaresi). "Endüstriyel işyerlerinde gürültü maruziyeti."
- Endüstriyel Metal İşleme El Kitabı. Farklı metal kesme yöntemlerini kapsayan çeşitli baskılar.